Снятие усиления сварного шва: ГОСТ, абразивы по шагам и полировка
Снятие усиления сварного шва от чертежа до финиша: что говорят ГОСТ и СП, до какой высоты снимать выпуклость, в каком порядке менять абразивы, как убрать побежалость с нержавейки и получить сатин или зеркало.
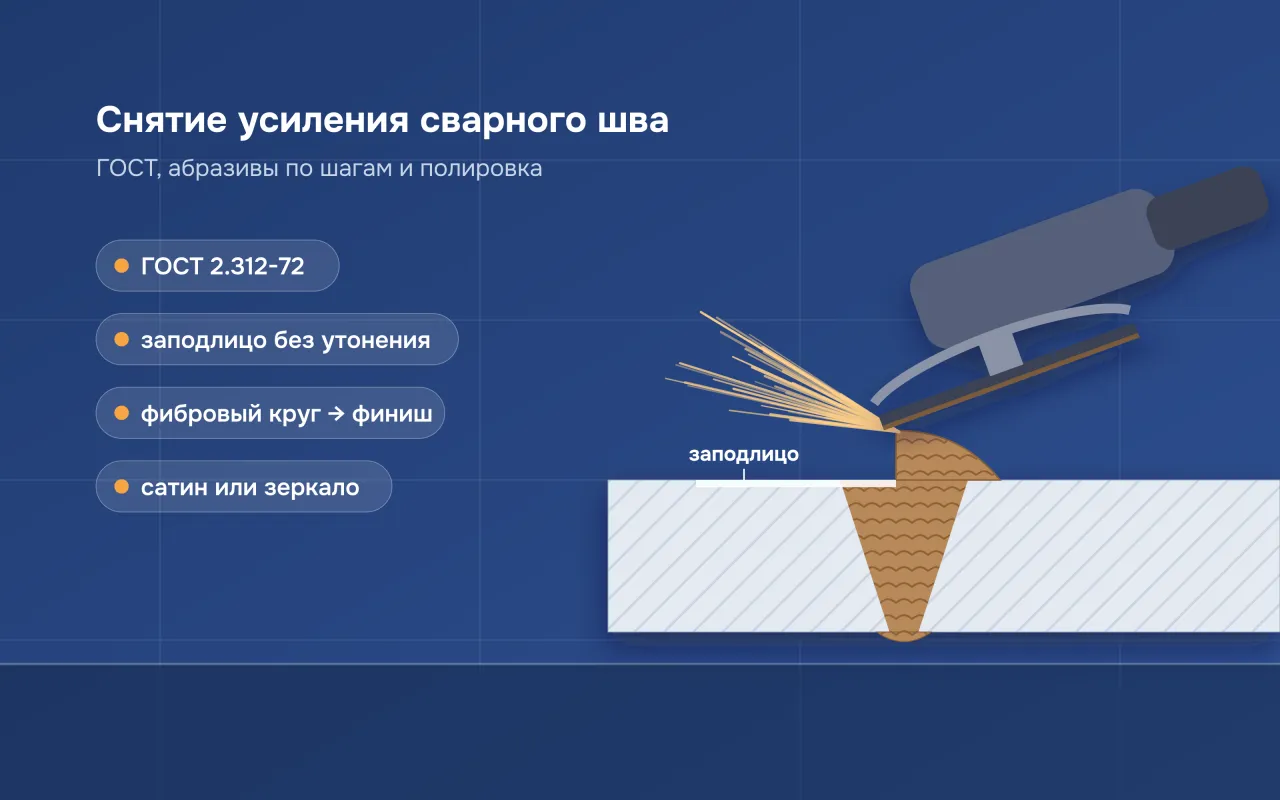
Шов заварен и принят, а на чертеже рядом с обозначением стоит вспомогательный знак «усиление шва снять». Работа не закончена: выпуклость надо сошлифовать. Снятие усиления сварного шва — это удаление абразивом металла шва, выступающего над поверхностью детали, до уровня основного металла (заподлицо) без утонения стенки. Делают его, когда это требует документация: на стыках под переменной нагрузкой, под внутренние устройства и облицовку, на нержавейке — ещё и ради внешнего вида и чистой поверхности.
Порядок работ почти всегда один и тот же. Сначала грубый съём фибровым или лепестковым кругом, затем выравнивание риски нетканым абразивом, потом финиш: сатин, тонкая шлифовка структурированным абразивом или полировка пастой. Ниже о том, что именно говорят стандарты, где чаще всего ошибаются и чем работать на каждом шаге.
Что такое усиление сварного шва по ГОСТ
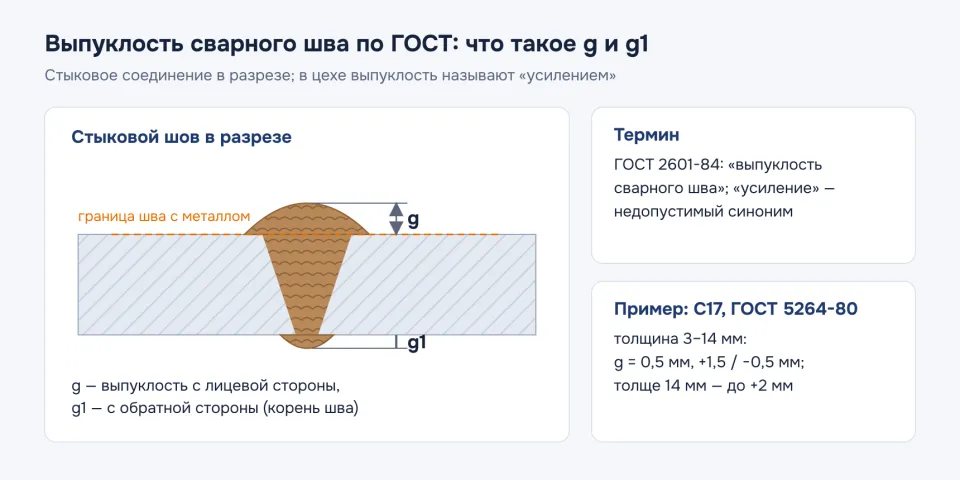
В цехе говорят «усиление», а в стандарте это «выпуклость сварного шва». ГОСТ 2601-84 (термин 82) определяет её как расстояние между плоскостью, проходящей через видимые линии границы шва с основным металлом, и поверхностью шва в месте наибольшей выпуклости. Слово «усиление» в том же стандарте помечено как недопустимый синоним. Название закрепилось в обиходе не случайно: многие до сих пор считают, что чем выше валик, тем прочнее соединение. Для стыка под переменной нагрузкой всё наоборот, но об этом ниже. А на чертежах термин живёт официально: вспомогательный знак в ГОСТ 2.312-72 так и называется — «Усиление шва снять».
Высота выпуклости задаётся стандартом на конструктивные элементы шва. В ГОСТ 5264-80 (ручная дуговая сварка) и ГОСТ 14771-76 (сварка в защитном газе) она обозначена буквой g, с обратной стороны — g1, и указана для каждого типа соединения. Например, у стыкового соединения С17 по ГОСТ 5264-80 при толщине от 3 до 14 мм номинальная выпуклость 0,5 мм с отклонениями +1,5/−0,5 мм. На металле толще верхний допуск увеличивается до +2 мм. Если варили не в нижнем положении, стандарт разрешает добавить к g ещё 1 мм для деталей до 60 мм и 2 мм для более толстых.
| Документ | Что в нём про выпуклость шва | Что это значит для зачистки |
|---|---|---|
| ГОСТ 2601-84 | Термин «выпуклость сварного шва», «усиление» — недопустимый синоним | В технической переписке правильнее писать «выпуклость» |
| ГОСТ 5264-80 | Размер g для каждого типа соединения; выпуклость и вогнутость углового шва — до 30 % катета | Сверх допуска металл шва снимают как дефект формы |
| ГОСТ 14771-76 | Выпуклость и вогнутость углового шва — до 30 % катета, но не более 3 мм | То же для полуавтомата и аргонодуговой сварки |
| ГОСТ 2.312-72 | Знаки «Усиление шва снять» и «Наплывы и неровности шва обработать с плавным переходом к основному металлу» | Два разных требования: в ноль или только сгладить переход |
| СП 16.13330.2017 | Стык со снятым механическим способом усилением относится к более благоприятной группе при расчёте на усталость | Зачистку назначает проектировщик, если стык работает на выносливость |
| ГОСТ 34347-2017 | Зачистка усиления швов корпуса сосуда допускается, утонение стенки — нет | Снимать строго до основного металла, не глубже |
Когда снимают усиление шва и до какой высоты
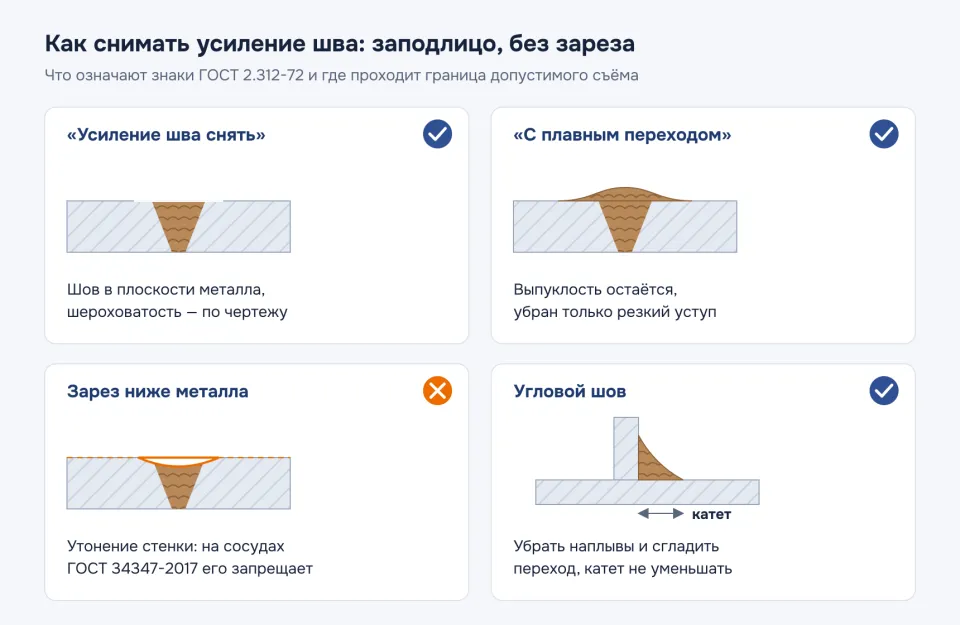
Решение принимает конструктор, а не шлифовщик. В чертеже это видно по знаку у обозначения шва. ГОСТ 2.312-72 различает два случая: «усиление шва снять» означает вывести шов в плоскость с металлом, а «наплывы и неровности обработать с плавным переходом» — только убрать резкий уступ, оставив выпуклость. Путают их часто, и в первом случае недоработка, а во втором лишний съём. В примерах стандарта рядом со знаком указывают и шероховатость обработанной поверхности: усиление снято с обеих сторон, с лицевой стороны Rz 20 мкм, с оборотной Rz 80 мкм. Шероховатость определяет, каким абразивом закончить работу.
Главная причина снимать выпуклость на ответственных стыках — усталость металла. В СП 16.13330.2017 (таблица К.1) необработанный стыковой шов элементов одинаковой ширины и толщины отнесён к группе 4. Основной металл у стыкового шва со снятым механическим способом усилением — к группе 2, а при разной толщине и ширине — к группе 3. Для сравнения: основной металл с прокатными кромками стоит в группе 1. Валик с резким переходом работает как концентратор напряжений, и под циклической нагрузкой трещина начинается у его края. Тот же свод правил (п. 4.3.5) прямо называет механическую обработку зон, в том числе зачистку абразивным кругом, среди технологических мер против концентрации напряжений.
У сосудов и аппаратов свои правила. ГОСТ 34347-2017 требует зачищать усиления на внутренней поверхности корпуса там, где они мешают установке внутренних устройств, и там, где это указано в документации. Зачистку по всей длине шва стандарт допускает для калибровки обечаек или в других технически обоснованных случаях, но с двумя оговорками: технология сварки должна обеспечивать коррозионную стойкость зачищенного шва, а утонение стенки корпуса не допускается.
До какой высоты снимать
Заподлицо означает уровень основного металла, не ниже. Зарез ниже поверхности — уже утонение, а на сосуде прямое нарушение ГОСТ 34347-2017. С угловыми швами осторожнее: их не срезают «в ноль». Расчётный катет задан проектом, и по ГОСТ 5264-80 даже допустимая вогнутость не должна его уменьшать. Поэтому угловой шов шлифуют так, чтобы не уменьшить катет: убирают наплывы и сглаживают переход к основному металлу. Результат проверяют линейкой на просвет и шаблоном сварщика, а шероховатость — по требованию чертежа.
Снятие усиления сварного шва пошагово: какие абразивы и в каком порядке
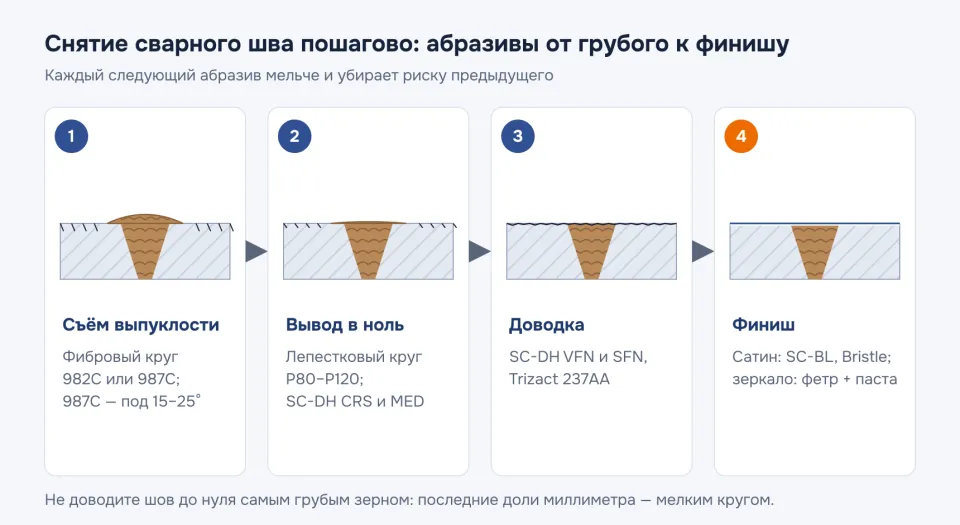
Ошибка номер один — пытаться сделать всё одним кругом. Зачистной круг быстро снимает металл, но оставляет глубокую риску и легко даёт зарез. Финишный материал, наоборот, будет снимать валик часами. Схема рабочая и для чёрной стали, и для нержавейки: каждый следующий абразив мельче и убирает риску предыдущего.
| Этап | Задача | Чем работают | Примеры из ассортимента 3M |
|---|---|---|---|
| 1. Съём выпуклости | Убрать металл шва почти до плоскости | Фибровый круг на оправке, торцевой лепестковый круг; на чёрной стали — зачистной круг T27 | Фибровые 982C (чёрная сталь), 987C (нержавейка), лепестковые 967A, 969F |
| 2. Выравнивание | Вывести в ноль и убрать глубокую риску | Лепестковый круг мельче, нетканый круг грубой и средней зернистости | Лепестковые 967A P80–P120, Scotch-Brite SC-DH CRS и MED |
| 3. Доводка | Равномерная текстура без следов круга | Нетканые абразивы тонких градаций, структурированный абразив | Scotch-Brite SC-DH VFN и SFN, ленты и круги Trizact 237AA |
| 4. Финиш | Сатин, глянец или зеркало | Ленты и щётки для сатина, войлок с пастой | Scotch-Brite SC-BL, Bristle, фетр Finesse-it 09358 и 09391 |
- Очистите шов от шлака и брызг, чтобы абразив не тратился на чужие включения. Разметьте зону обработки: так проще не задеть соседние поверхности.
- Снимите основную часть выпуклости фибровым кругом на оправке. Фибровый круг прилегает к металлу большей площадью и меньше «заваливает» плоскость. По данным 3M, угол наклона к поверхности для кругов 987C — 15–25°, работают только всухую и только с защитным кожухом. Ребристая оправка даёт агрессивный рез, а плоская снижает давление на круг и глубину риски, её 3M рекомендует для зернистости 50, 60, 80 и тоньше.
- Не доводите шов до нуля самым грубым зерном. Последние доли миллиметра снимайте более мелким лепестковым кругом: так меньше шансов уйти ниже основного металла. У конического лепесткового круга, например лепесткового круга 3M 967A P80, больше площадь контакта, и он сразу выравнивает риску.
- Выровняйте текстуру нетканым кругом. Гибкий круг Scotch-Brite SC-DH A-MED 3M предлагает как раз для понижения риски после удаления шва: зерно шлифует, а волокно подполировывает поверхность и снимает вторичные заусенцы по краям риски. Круги ставят на оправку 3M 09562.
- Перейдите к финишу, которого требует чертёж или заказчик: сатину, тонкой шлифовке или полировке (подробнее ниже).
Как подобрать зернистость и твёрдость шлифовального круга под конкретный металл, подробно описано в статье о зернистости шлифовальных кругов для металла. Сравнение лепесткового и фибрового круга на одной и той же задаче — в материале про торцевые лепестковые круги.
Чёрная сталь: скорость и ровная плоскость
На конструкционной стали главное — производительность без зарезов. Фибровые круги 3M Cubitron II 982C предназначены именно для чёрных сталей: удаления усиления сварного шва, заусенцев после газоплазменной резки и окалины. Если фибровая оправка неудобна, есть гибкие зачистные круги Cubitron II Flex Grind: по описанию производителя, они дают меньше вибрации и шума, чем обычный зачистной круг, и оставляют ровную поверхность без зарезов. Работают они только со специальной оправкой.
Нержавейка: без перегрева и без чужого железа
С нержавеющей сталью две отдельные проблемы. Первая — нагрев. Производитель стали Outokumpu предупреждает: шлифовка не должна нагревать поверхность до появления жёлтой окисной плёнки. Поэтому для нержавейки 3M выпускает фибровые круги 987C с охлаждающим составом: он снижает обесцвечивание и окисление металла и вероятность трещин от нагрева. Давите меньше, ведите круг без остановок на одном месте.
Вторая проблема — загрязнение железом. Круг или лента, которыми до этого зачищали углеродистую сталь, оставляют в поверхности нержавейки частицы железа. Во влажной среде они ржавеют, и на изделии появляются рыжие пятна. Outokumpu требует: шлифовальный круг или лента должны быть новыми или использоваться только по нержавеющей стали. На практике проще всего завести для нержавейки отдельный, подписанный комплект абразивов, щёток и оправок и хранить его отдельно.
Побежалость после сварки: механически или травлением
Цвета побежалости — окисная плёнка, которая образуется на нагретом металле у шва. Беда не только во внешнем виде. По данным Outokumpu, под окислом остаётся слой, обеднённый хромом, а защитные свойства у него хуже, чем у основной поверхности. От того, удалён ли этот слой, зависит, как поведёт себя шов в коррозионной среде.
Механически побежалость снимают щётками и неткаными абразивами. Для этой задачи 3M предлагает щётки Scotch-Brite Bristle со скруглённой щетиной (тип C): они мягко работают по сварным швам нержавейки, заходят в углы и не содержат проволоки. Цвета побежалости убирают и гибкие круги Scotch-Brite SC-DH, а круги Clean & Strip XT, по данным 3M, очищают от побежалости без съёма материала. Производитель позиционирует Bristle как замену последующему травлению швов. Outokumpu смотрит на это осторожнее: щётки хорошо снимают поверхностную побежалость, но не удаляют обеднённый хромом слой и могут оставить невидимый глазу окисел, который ухудшает коррозионную стойкость.
Травление даёт самую коррозионностойкую поверхность из всех способов очистки. Обычно это смеси азотной и плавиковой кислот. Для местной обработки шва выпускают травильные пасты, гели и спреи. Перед травлением поверхность обезжиривают растворителем без хлора: масло и маркер не дают кислоте смочить металл. Кислоты, содержащие хлориды (например, соляная), применять нельзя из-за риска питтинговой коррозии. Травильные составы опасны: работайте строго по паспорту безопасности продукта, в СИЗ и при вентиляции, отходы утилизируйте как положено.
| Способ | Что убирает | Поверхность после | Когда выбирать |
|---|---|---|---|
| Щётки и нетканые абразивы | Поверхностную побежалость, грязь | Почти без изменения шероховатости | Внешний вид, неагрессивная среда, если документация не требует травления |
| Шлифовка | Окисел вместе со слоем металла, подрезы, глубокие риски | Риска от абразива, затем финиш | Когда шов всё равно снимают заподлицо |
| Травление (ванна, распыление, паста, гель) | Окалину, побежалость и обеднённый хромом слой | Чистая матово-серая, пассивируется сама | Коррозионная среда, требования к гигиене |
| Электрополировка | Внедрённое железо, побежалость, неметаллические включения | Гладкая и блестящая | Фармацевтика, пищевое и молочное оборудование |
Отдельная пассивация после правильного травления, по данным Outokumpu, не нужна. Она полезна как способ очистки нержавейки, которую не травили.
Виды полировки металла: сатин, тонкая шлифовка, зеркало
После снятия шва поверхность доводят до одного из трёх состояний, и путь к ним разный.
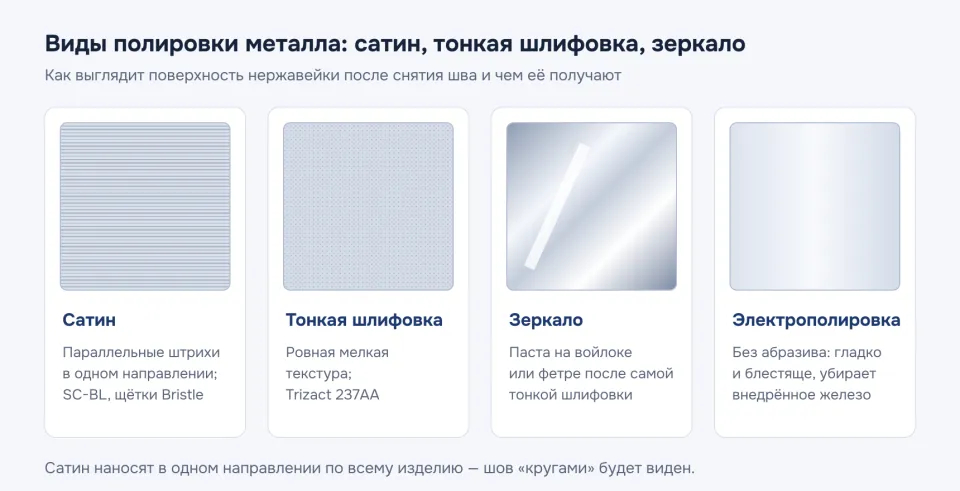
Сатин — это направленная риска, ровные параллельные штрихи. Ленты Scotch-Brite SC-BL 3M выпускает как раз для очистки, выравнивания текстуры и сатинирования; они работают и на станках, и на ручном инструменте. На сложной форме и в углах сатин наносят щётками Bristle: в описании 3M сатинирование нержавеющей стали указано отдельно. Секрет ровного сатина — одно направление движения на всём изделии и одинаковый прижим. Шов, обработанный «кругами», будет виден, даже если риска такая же мелкая. Чем различаются нетканые абразивы по цветам и градациям, разобрано в статье о зернистости и цветах Scotch-Brite.
Тонкая шлифовка структурированным абразивом. Trizact — абразив, сформованный в пирамидки: по мере износа открывается новый слой зерна, и шероховатость остаётся одинаковой весь срок службы. Ленты 237AA рассчитаны только на сухое шлифование при слабом и среднем прижиме и предназначены для финишной шлифовки и полировки нержавеющей стали, никелевых и кобальтовых сплавов. Градации у Trizact обозначают буквой A по своей шкале 3M: в линейке 237AA — от A100 до A6, чем меньше число, тем тоньше финиш. Для ориентира: лента Trizact 237AA A65 в каталоге соотнесена с P280.
Зеркало получают полировкой пастой на войлоке или фетре после самой тонкой шлифовки. У 3M жёсткий фетровый круг Finesse-it 09358 предназначен для полировки металла нежидкими пастами на больших участках нержавейки, а мягкий 09391 — для тонкой полировки нержавеющей стали. Паста 3M Marine 09019 рассчитана на нержавейку, бронзу, латунь, медь и хром. Подробно о кругах для каждого этапа — в статье какие полировальные круги для чего нужны.
Четвёртый вид — электрополировка. Это электрохимический процесс без абразива: он удаляет внедрённое железо, побежалость и неметаллические включения, сглаживает поверхность и даёт блеск. Его выбирают там, где важна предельная чистота, например в фармацевтике и молочном производстве.
Полировка металла: как правильно
Правило одно, и его постоянно нарушают: каждый следующий абразив должен полностью убрать риску предыдущего, и только потом переходят дальше. Outokumpu формулирует это так: после грубой шлифовки работают последовательно более мелким зерном, полировка — финальный шаг для самых строгих требований. Если пропустить ступень, глубокие царапины проявятся после пасты, и придётся возвращаться назад. Между шагами протирайте деталь: крупное зерно, перенесённое на следующий этап, оставит штрих на уже готовой поверхности. Пасты разных ступеней наносят на разные круги и не смешивают.
Снятие напряжения сварных швов — это не шлифовка
Запрос «снятие напряжения» часто путают со снятием усиления. Абразив убирает концентратор напряжений, то есть резкий геометрический переход от шва к металлу. Остаточные сварочные напряжения внутри металла он не снимает. Их снижают термической обработкой. По данным Outokumpu, отжиг для снятия напряжений проводят при более низкой температуре, чем отжиг на твёрдый раствор, и он снижает риск коробления и коррозионного растрескивания под напряжением. На нержавеющей стали неправильно подобранные температура, время и охлаждение могут ухудшить механические свойства и коррозионную стойкость, поэтому режим назначает технолог по нормативу или требованию проекта.
Для сосудов ГОСТ 34347-2017 допускает местную термообработку сварных соединений при условии, что нагрев и охлаждение равномерны по всей длине шва и прилегающих зон. В строительных конструкциях СП 16.13330.2017 называет среди мер против вредного влияния сварочных напряжений порядок сборки и сварки, предварительный выгиб и механическую обработку зон.
Безопасность при зачистке и полировке шва
- Работайте только с защитным кожухом и не превышайте максимальную частоту вращения, указанную на круге и оправке. У фибровых кругов 3M диаметром 125 мм и их оправок это 12 200 об/мин, у лепестковых кругов 967A диаметром 125 мм — 12 000 об/мин.
- Фибровые круги 987C — только для сухой работы и только на оправках, предназначенных для фибровых кругов.
- Защитите глаза, лицо, органы дыхания и слух; средства защиты подбирайте по материалу и способу обработки. Как установить круг и какие СИЗ нужны при шлифовании, описано в той же статье о зернистости кругов.
- Травильные пасты и гели — только по паспорту безопасности: перчатки, защита глаз, вентиляция, нейтрализация и утилизация отходов по инструкции.
Подобрать абразивы под ваш шов
Чтобы подобрать комплект, нам достаточно знать марку стали, толщину, тип шва и требуемую чистоту поверхности. По этим данным мы предложим цепочку от фибрового круга до финиша из раздела абразивных материалов для промышленности. Для отладки техпроцесса можно запросить образцы. Отгружаем со склада в Видном и доставляем по России.
Если нужно убрать побежалость в узких местах, без проволоки и без травления там, где оно не требуется, посмотрите радиальные щётки Scotch-Brite Bristle T-C. Такую щётку набирают из отдельных кругов на фланцах.